臭氧分解三大技术路线对比:热分解、催化分解与化学吸附
把臭氧分解成氧气,工程上不止一条路。半导体厂做尾气系统设计时常遇到疑问:该用高温加热、用催化剂,还是用可消耗的吸附介质?三条路线都能去掉臭氧,但能耗结构、耗材成本与适用工况差别很大。本文按机理、运行条件与全周期成本逐项对比,并给出按工况判断的选型思路。
一、三条路线的分解机理
1. 热分解:用温度把 O₃ 拆回 O₂
臭氧在高温下会自行分解为氧气,温度越高,分解速率越快。工程上通常把尾气加热到 300 ℃ 以上并保持一定停留时间,使出气臭氧浓度降到排放要求以内。热分解不依赖催化剂床层,因此对尾气中的粉尘、硫化物、水分以及硅烷类残留不敏感,组分复杂的尾气也能处理。代价是持续加热带来的电耗、保温与高温材质要求,以及开机预热时间。
2. 催化分解:在催化剂表面完成转化
催化路线让尾气通过催化剂床层,臭氧在活性位点上吸附并分解为氧气,反应可在常温至较低温度下进行。常用活性组分是锰、铜等过渡金属氧化物,负载在改性活性氧化铝一类载体上。不必加热整股气流,能耗比热分解低,设备紧凑、无移动部件,部分型号免通电运行。限制在于催化剂受水分、硫化物、粉尘与部分有机组分影响,活性随时间衰减,属需按周期更换的耗材。
3. 化学吸附:用可消耗的介质截留并还原
化学吸附(干式吸附)路线让臭氧与固体介质接触,被介质表面截留并还原为氧气,介质可以是浸渍活性炭、金属氧化物颗粒等。结构简单、无外接能源,适合小风量、间歇运行或作为末端保安段。介质饱和后需整体更换,运行成本随处理量与浓度上升,废介质按固体废物流程处置,因此在连续、大风量产线中通常不作为主处理段。
二、三条路线的关键差异
| 对比项 | 热分解 | 催化分解 | 化学吸附 |
|---|---|---|---|
| 分解机理 | 高温热解 | 催化剂表面催化分解 | 介质吸附并还原 |
| 运行温度 | 300 ℃ 以上 | 常温至较低温度 | 常温 |
| 能耗特征 | 持续加热,电耗较高 | 低,部分型号免通电 | 无外接能源 |
| 耗材 | 无 | 催化剂,按工况周期更换 | 吸附介质,饱和即换 |
| 适用风量 | 小~中 | 小~大 | 小 |
| 适用浓度 | 中~高 | 低~中高 | 低 |
| 对共存组分 | 不敏感 | 水分、硫、粉尘会加速失活 | 受湿度与竞争吸附影响 |
| 典型场景 | 高浓度、小风量、组分复杂 | 连续运行的产线点位 | 间歇工况、末端保安段 |
三、四条判断顺序
- 先算总臭氧量:用入口浓度乘以风量得到每小时臭氧质量,而不是只看浓度百分比。同样是 5% 浓度,风量差十倍,设备规格就差十倍。
- 再看运行方式:连续 24 小时运行的点位,能耗与耗材更换频次会在两三年内超过初投资差异;间歇运行则以初投资与操作简便性为主。
- 算全周期成本:把初投资、电耗、催化剂或介质更换、废料处置放在同一张表里比较,避免只比采购价。
- 核对现场条件:供电容量、安装空间、是否属于防爆分区、排气背压余量、是否需要垂直安装与可逆流向,都会改判技术路线。
四、落到半导体 fab 的具体点位
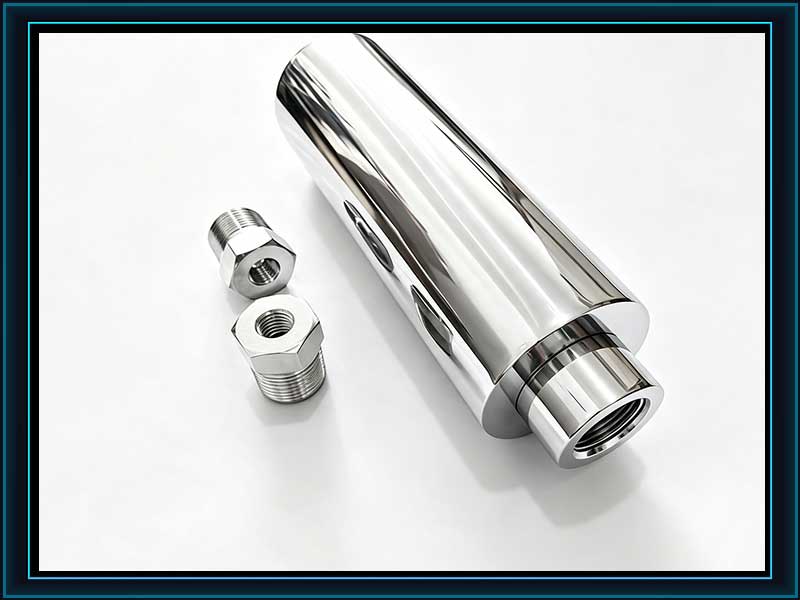
实际产线很少只用一条路线。灰化炉、MOCVD 这类浓度偏高的点位,可用加热型或热辅助催化;CVD、湿法清洗这类中低浓度、风量大、连续运行的点位,以催化分解为主;实验室小试、零气发生器等小流量场景,可选用免通电催化型号;空间环境级的大流量低浓度处理,则按环境型设备匹配。本站型号的分解率、出气浓度与催化剂寿命等参数均为型号规格指标,以产品规格书标注为准。
- 标准工艺点位可参考 F2 标准型臭氧尾气破坏器,全不锈钢结构、无移动部件。
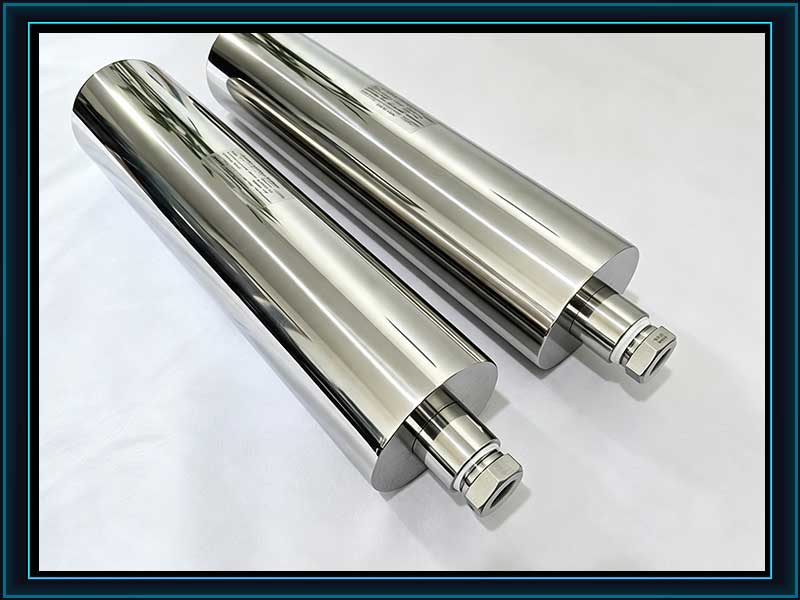
- 高产能产线的大流量点位对应 F3 高效型。
- 风量与浓度的折算方法见 臭氧尾气破坏器选型指南。
常见问题 FAQ
热分解和催化分解,哪个运行成本更低?
取决于浓度、风量与催化剂更换周期。中低浓度、连续运行工况,催化路线的电耗优势比较明显;浓度高、风量小且组分复杂时,热分解省去催化剂更换与废料处置,全周期成本可能更接近。
催化分解会产生二次污染吗?
反应产物是氧气,不新增气态污染物,也不需要外加化学药剂。失活后的催化剂应按当地固体废物管理要求处置,不宜随一般垃圾丢弃。
化学吸附能直接替代催化分解吗?
小风量、间歇运行或作为末端保安段时可行;连续 24 小时、大风量工况下,介质更换频次与废料量会推高运行成本,一般以催化或热分解作为主处理段。
不同工艺点位的尾气特征差异,可对照 应用场景 页面逐项核对,再确定技术路线与设备规格。