CVD/PECVD 工艺臭氧尾气处理:难点与解决方案
臭氧在 CVD 与 PECVD 工序里既是沉积用的反应气,也是清洗与表面处理用的氧化剂,未参与反应的部分最终都进入排风。这类点位的尾气有两个特征:风量大、浓度不高,但臭氧总量并不小,气流里还夹着未反应的前驱体与颗粒。处理思路因此不是接一台分解器了事,而是把气量折算、颗粒拦截与背压控制三件事一起解决。
一、臭氧在这类工序中的三个进入点
O₃/TEOS 沉积的未反应臭氧
以臭氧作氧化剂沉积二氧化硅的工艺,常压与次常压两类都有。为兼顾台阶覆盖与填隙能力,臭氧通常过量投加,未参与反应的部分随真空泵排入尾气管道。这是 CVD 段臭氧负荷的主体。
腔体清洗与去胶
部分设备用臭氧配合加热或紫外做腔体清洗、光刻胶去除。投用时间集中,清洗阶段的臭氧浓度比沉积阶段明显抬升,风量则随抽气程序变化。
沉积前的氧化性预处理
预处理步骤短时通入臭氧,属脉冲式负荷。单次量不大,但频次高,累计运行小时数增长快。
二、四类现场难点
1. 大风量把设备规格推上去
臭氧总量等于入口浓度乘以风量。浓度只有几十 ppm、风量却是每分钟数百升时,臭氧总量与高浓度小风量的点位相当。只看浓度判断,容易把设备选小;只看风量判断,又会把规格放大。
2. 有机残留与颗粒覆盖床层
未反应的前驱体在管道与床层表面继续反应,生成粉末状副产物。催化剂表面被覆盖后活性位减少,出气浓度逐步抬升,衰减通常从进气侧开始,表现为运行初期正常、数月后缓慢超标。
3. 背压牵动腔体真空
破坏器串在真空泵之后,附加阻力会抬高泵前压力。阻力偏大时,腔体抽气能力与工艺压力都受影响。通流截面给足、少用直角弯、避免缩径,比事后调泵省事。
4. 连续运行叠加间歇峰值
产线多数时间连续运行,清洗与预处理阶段又有峰值。按平均值定规格,峰值时段出气浓度会短时抬升,在线监测上很容易看出来。
三、难点与对策对照
| 难点 | 现场表现 | 处理办法 |
|---|---|---|
| 风量大、浓度低 | 按浓度选型后出气偏高 | 先折算臭氧总量,再按峰值定入口浓度 |
| 粉末与有机残留 | 运行数月后出气缓慢抬升 | 前置可抽换拦截段,床层做可逆流向 |
| 系统阻力 | 泵前压力升高、抽气变弱 | 按允许压损选通流截面,缩短管路 |
| 间歇峰值 | 清洗阶段出气短时超标 | 按班次峰值或配方上限取值,留一成余量 |
| 酸性组分与水分 | 焊缝与死角先出现点蚀 | 接气部位材质与焊接工艺一并确认 |
三条补充做法在实践中效果明显:把颗粒拦截做成可抽换段,更换成本低于整床催化剂;床层设计成可逆流向,进气侧与出气侧定期互换,把单侧失效摊到两侧;以出气浓度趋势而不是固定日历周期决定抽换时点。
四、点位与型号的对应关系
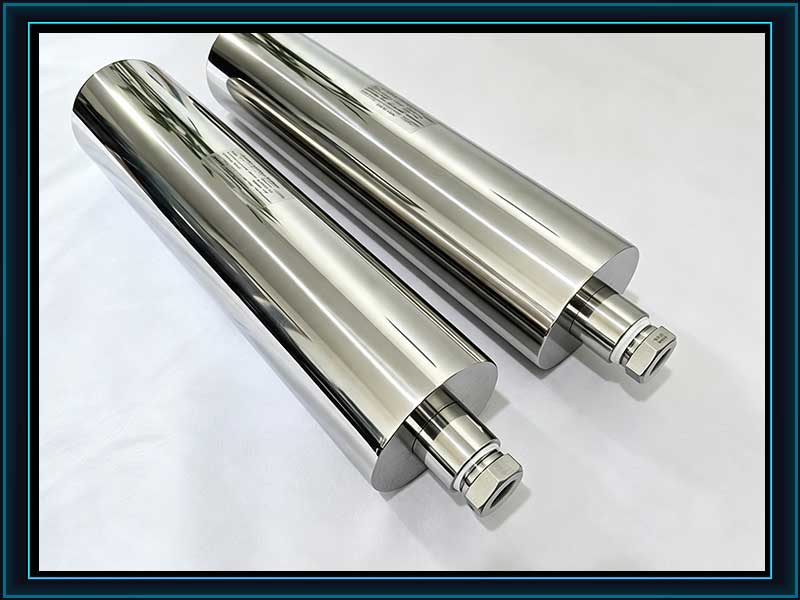
单台 CVD/PECVD 设备的排风量通常在每分钟几十升量级,多台合并排风后可达每分钟近百升。前者可对照 F2 标准型臭氧尾气破坏器 的接口与规格;后者对应 F3 高效型 的通流能力。两种型号均为全不锈钢结构、无移动部件,支持垂直安装与可逆流向。折算方法与背压核算见 臭氧尾气破坏器选型指南。
文中型号的处理能力为本站型号规格指标,以产品规格书标注为准,不等同于任何第三方检测结论。
常见问题 FAQ
浓度只有几十 ppm,还需要装破坏器吗?
需要。判断依据是职业接触限值而不是工艺浓度。美国 NIOSH《Pocket Guide to Chemical Hazards》臭氧条目给出的 REL 上限值为 0.1 ppm,OSHA 的 PEL 为 8 小时时间加权平均 0.1 ppm,IDLH 为 5 ppm。几十 ppm 的排风若在机房内泄漏或经回风回到洁净区,与限值差两个数量级,靠自然分解不解决问题。
破坏器装在真空泵前还是泵后?
常规做法是泵后。装在泵前会额外增加抽气阻力,直接影响腔体真空与工艺压力,而且泵前气流的颗粒与冷凝物对床层更不利。泵后安装时需核算干泵排气温度与背压允许值,并预留催化剂抽换空间。
床层被粉末覆盖后能清洗再用吗?
视覆盖物性质而定。松散粉尘可用反向吹扫或低压气流清除,效果有限且需停机;若覆盖物已与活性组分结合或床层出现板结,清洗难以恢复,按更换处理更稳妥。判断依据仍是出气浓度趋势与床层压差。
CVD 与其他几类工艺点位的尾气特征差异,可对照 应用场景 页面逐项核对。